硅胶挤出生产线机筒温度防预固化管控要求
文章摘要:
硅胶物料对温度的敏感性远高于普通塑料,挤出过程中机筒温度管控稍有不慎。...
硅胶物料对温度的敏感性远高于普通塑料,挤出过程中机筒温度管控稍有不慎,就会引发硅胶在机筒内部提前发生交联反应出现预固化,守旧采用粗放式全域升温的管控模式,全部忽略硅胶常温下就具备硫化活性、剪切热容易快累积的特别属性,很容易出现机筒局部温度失控的问题,预固化形成的弹性胶块会不断在螺槽与流道内堆积,轻则划伤挤出制品表面,形成密集的颗粒凸点瑕疵,重则堵塞螺杆螺槽与机头流道,引发挤出流量骤降、机头压力异常飙升,生产线被迫停机拆解清理,大量半固化的硅胶残料全部报废,整条生产线的连续运行节奏被全部打乱。这种缺乏针对性的温度管控方式,不仅会大幅拉低产品成品率,反复拆解清理机筒还会消耗大量工时,严重时预固化形成的硬质胶块会卡滞螺杆,直接损伤挤出机的核心传动部件,给设备带来不可逆的损伤。想要全部避免硅胶在机筒内部提前硫化预固化的风险,让硅胶始终以稳定的黏流状态完成输送、混炼与挤出,需要建立覆盖温度体系设计、运行过程动态管控、停机后防护的完整硅胶挤出生产线机筒温度防预固化管控要求,从全流程确定机筒内的硅胶始终处于稳定温度区间。
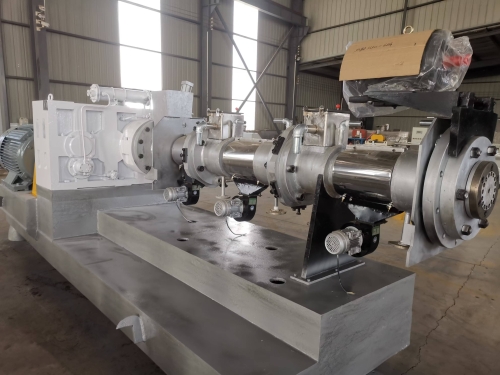
机筒全域温度梯度的反向适配设计,是从源头避免硅胶受热超温的核心基础。正式启动生产作业前,先梳理待加工硅胶物料的硫化特性曲线,明确物料的稳定温度上限,以此作为整个温度体系设计的刚性基准。摒弃普通塑料挤出机从喂料段到机头逐步升温的常规思路,针对硅胶的低流动性、易硫化特性采用反向温度梯度布局,喂料段维持相对较低的温度,依靠循环冷却介质持续带走螺杆旋转剪切产生的热量,确定进入机筒的固体硅胶不会在喂料区提前受热升温,从源头避免硅胶在螺槽内滞留时出现预固化的隐患。后续沿着物料输送的方向,机筒各区段的温度小幅平缓提升,全程将机筒内壁的温度严格控制在远低于硅胶硫化起始温度的稳定区间内,所有区段的温度都不会触及物料的稳定红线,确定硅胶在整个机筒内部始终保持均匀的黏流状态,不会因为局部温度过高触发交联反应。从温度体系的根源设计上规避预固化风险,全部打破普通挤出机的升温逻辑,适配硅胶的特别加工需求。
运行过程中的动态热平衡管控,是全程控制剪切热累积引发预固化的关键核心步骤。挤出作业摒弃仅靠温控仪表静态控温的粗放模式,建立温度与螺杆转速、喂料速度联动的动态管控机制,当螺杆转速提升、剪切作用增强时,同步加大机筒冷却系统的换热速率,及时带走剪切作用额外产生的热量,避免热量在局部快累积,让机筒内的实际物料温度始终维持在稳定区间内,不会因为剪切热的叠加出现隐性超温。定期检查机筒的冷却流道状态,确认冷却介质的循环始终通畅,没有出现局部流道堵塞导致换热失效的问题,避免该区域的热量无法及时导出,形成局部高温死区,让滞留在此处的硅胶慢慢发生预固化。运行过程中全程监控机筒各区段的实际物料温度,不能仅依赖机筒外壁的测温数据,避免出现外壁温度达标但内部物料因为剪切热超温的误判,一旦发现温度有逼近稳定上限的趋势,立刻小幅下调螺杆转速,降低剪切产热的速率,同步冷却换热,让物料温度快回落至稳定区间,相应不让硅胶长时间处于接近硫化的危险温度环境中。
停机状态下的余温防控与事后溯源优化,是巩固防预固化管控成果的关键确定。如果生产线出现临时短暂停机,相应不能让硅胶长时间滞留在高温机筒内部,立刻开启机筒全段冷却系统快降温,在短时间内将机筒全域温度降到稳定区间以下,避免硅胶在静止状态下受热逐步发生交联预固化。如果停机时间较长,需要将机筒内部滞留的硅胶全部清空排出,全部去掉物料在机筒内长时间受热引发预固化的隐患。每次生产完成后,记录不同工况下机筒的温度分布与剪切热变化趋势,逐步优化温度梯度与冷却系统的适配性,让整个机筒的温度场始终保持均匀稳定,没有局部高温点。整套硅胶挤出生产线机筒温度防预固化管控要求严格落地,就能全部解决守旧粗放管控模式下硅胶易在机筒内提前硫化的痛点,硅胶在机筒内部全程保持稳定的黏流状态,不会出现局部预固化胶块,后期挤出的制品表面光滑无颗粒瑕疵,生产线的连续运行率大幅提升,也避免了预固化胶块卡滞损伤螺杆机筒的重大设备风险,为硅胶挤出生产线的长期稳定运行提供坚实的温度管控支撑。